

4xD dan oshadigan cho'ntak chuqurligi standart frezalash mexanikasini beqaror konsol burilish muammosiga aylantiradi. Dazao Machinery-da chuqur bo'shliqlarda devor perpendikulyarligini ±0,02 mm va Ra 0,8 ichida saqlash uchun muvozanatli radial chip yuklari, o'zgaruvchan{4}}spiral uzun-bog'li frezalar, gidravlik yoki kichraytiruvchi-o'rnatish ushlagichlari, eksenel asboblarni to'xtatish uchun ushlagichlar va asboblarning dinamik yo'lini{7} talab qiladi. radial ulanish 8% ostida.
Chuqur cho'ntak CNC ishlov berish haqiqatlari: 4xDdan tashqari tomonlar nisbati bo'g'inini engib o'tish
Nima uchun 4xD dan ortiq aspekt nisbatlari an'anaviy ishlov berish mexanikasini buzadi
Aniq kontrakt ishlab chiqarishda 2D muhandislik chizmalarida ko'pincha R2 yoki R3 ning qattiq ichki burchaklari bilan mos keladigan chuqurlikdan{1}}englik nisbati 5:1, 8:1 yoki undan yuqori bo'lgan ichki bo'shliqlar ko'rsatiladi. Dizayn muhandislari ko'pincha kesish asbobi etarli nay uzunligiga ega bo'lsa, bajariladi deb taxmin qilishadichuqur cho'ntak frezalashumumiy chuqurlikni standart eksenel qadamlarga bo'lishdan boshqa hech narsa talab qilmaydi.
Ishlab chiqarish maydonchasida bu taxmin muvaffaqiyatsizlikka uchraydi. An'anaviy frezalash mexanikasi asbobning o'sib chiqishi dastani diametridan (3xD) uch baravar past bo'lsa, taxminiy ishlaydi. Bir marta ish domeniga kirsachuqur bo'shliqni frezalash strategiyalari4xD dan oshsa, standart kesish fizikasi buziladi. Asbobning kengayishi bilan egilish egilishi chiziqli bo'lmagan{2}}ko'payadi, chiplarni evakuatsiya qilish ochiq ejeksiyondan bosimli saqlashga o'tadi va rezonansli tebranish chegaralari mavjud barqaror parametrlarni tor operatsion oynalarga siqib chiqaradi. Bundan tashqari, qattiq ichki filetalar kichik{4}}diametrli kesgichlarni ekstremal kengaytmalarda ishlashga majbur qiladi, bu esa to'g'ridan-to'g'ri ko'payadi.CNC burchak radiusini qayta ishlash xarajatlari omillarisikl{0}}vaqt jazolari tufayli.
|
Cho'ntak nisbati |
Ishlov berish barqarorligi indeksi |
Statik burilish xavfi |
Kesish tezligini pasaytirish |
Ishlab chiqarish tannarxining multiplikatori |
|
< 3xD |
Barqaror (nominal) |
Minimal (< 0.005 mm) |
100% (asosiy parametrlar) |
1,0x (Standart asosiy) |
|
4xD - 5xD |
O'rtacha tebranish xavfi |
Boshqariladigan (0.015 - 0.030 mm) |
70% - 80% boshlangʻich |
1.6x - 2.2x |
|
6xD - 8xD |
Qattiq beqarorlik |
Yuqori (0.040 - 0.090 mm) |
40% - 55% boshlangʻich |
3.5x - 4.8x |
|
>8xD |
Kritik rezonans |
Extreme (>0,120 mm) |
20% - 35% boshlangʻich |
6.5x - 10.0x |
Doʻkonlar-Podda nosozliklar tahlili: Dazaodagi Al7075 aerokosmik korpusining ishdan chiqqani
Dazao Machinery-da aerokosmik ishlab chiqarish jarayonida bizning jamoamiz 110 mm chuqurlikdagi, 45 mm kenglikdagi va 4,0 mm burchak radiusli ichki to'rtburchaklar cho'ntakni talab qiladigan Al7075-T651 avionika shassisini ishlatdi. Ushbu geometriya 8 mm pardozlash frezasi uchun 7xD dan oshiq tomonlar nisbatini yaratdi.
Dastlabki CAM sozlamalari standart boʻyinli karbidli freza yordamida anʼanaviy bosqichli{0}}pastga kontur chizish tartibini qoʻllagan. Dagʻal ishlov berish sikli asbobning uzilishisiz oʻtgan boʻlsa-da, ishlov berishdan keyingi{2}}CMM tekshiruvi muhim{3}}muvofiqliklarni aniqladi:
1. Cho'ntakning yon devorlari yuqoridan pastgacha 0,14 mm ichki konusni ko'rsatdi.
2. Cho'ntakning 35 mm pastki qismida qattiq regenerativ chayqalishlar paydo bo'lib, sirt pürüzlülüğü Ra 3,2 dan o'tib, kerakli Ra 0,8 sirt qoplamasi spetsifikatsiyasini buzgan.
3. R4 burchaklaridagi keskin yo'nalish o'zgarishi asboblarning dinamik burilishlarini tiklash tufayli 0,08 mm mahalliy chuqurchalar paydo bo'lishiga olib keldi.
15 ta uyning dastlabki partiyasi rad etildi. Bizning post{2}}oʻlim tahlilimiz shuni koʻrsatdiki, asbobning burilishi yagona sabab emas. Bo'shliq tagida chiplarni kesish mahalliy issiqlik birikmasini keltirib chiqardi, bu esa qo'pol ishlov berish paytida ish qismini kengayishiga olib keldi. Qism CMMda 20 gradusgacha soviganida, pastki qismi ichkariga qisqarib, asbobning burilishidan kelib chiqqan geometrik xatoni kuchaytirdi. Ushbu kombinatsiyalangan termal va dinamik omillarni boshqarish qattiqlikni saqlash uchun muhimdiralyuminiy CNC ishlov berish bardoshlik qobiliyatimurakkab aerokosmik korpuslar bo'ylab. Dazao jarayonni muvozanatli troxoidal asboblar yoʻllari, dinamik havoni tozalash va koʻp bosqichli asboblar-erish ketma-ketligi bilan-qayta ishlab chiqdi va devor perpendikulyarligini ±0,015 mm ga yetkazdi.
Xaridlar boʻyicha nazorat roʻyxati: Auditing doʻkoni-Chuqur boʻshliqni frezalash strategiyalari uchun pol imkoniyatlari
Xarid qilish guruhlari dastgohlarda chuqur boʻshliqlari boʻlgan butlovchi qismlarga baho berganda, uskunalar roʻyxatini yuqori tezlikdagi shpindellar uchun-tekshirish yetarli boʻlmaydi. Aniq chuqur cho'ntaklar bilan ta'minlash tekshiriladigan operatsion imkoniyatlarni talab qiladi:
· Asboblar infratuzilmasi:Umumiy maqsadli ER kollektorlari-oʻrniga 3xD oʻlchamda 0,003 mm dan past boʻlgan shrink oʻrnatish yoki gidravlik qisqichni toʻliq ishga tushirish.
· CAM dasturlari imkoniyatlari:Ichki burchaklar orqali doimiy radial ulanish burchaklarini saqlaydigan mahalliy dinamik harakat hosil qilish.
· Jarayon{0}}metrologiyasida:Yuqori-aniqlikdagi kontaktlarni tekshirish tizimlari uzoq muddatga ishlov berish vositalarini yakuniy oʻtishga-tashishdan oldin oraliq zaxiralarni tekshirish uchun dasturlashtirilgan.
· Ixtisoslashgan ishlab chiqarish xizmatlari:Yetkazib beruvchining yetkazib berishini tekshirishyuqori-aniqlikdagi CNC ishlov berish xizmatlaritebranish-sönümli asboblar va yuqori{1}}bosim- shpindel imkoniyatlari bilan jihozlangan.

Chuqur cho'ntak frezalash asboblarining egilishi fizikasi: konusli devorlar va o'lchovli siljishning oldini olish
Konsolning qattiqligining jazosi: nima uchun asbobning oshib ketishi ikki baravar ko'paytirilishi qattiqlikni sakkiz baravar kamaytiradi
Asosiy cheklovchi omilchuqur cho'ntak frezalash vositasi burilishkonsol bukish mexanikasi hisoblanadi. Frezelemeda asbob ushlagichning tirgak buruniga mahkamlangan va kesish uchida nuqta yuklanishiga duchor bo'lgan qo'llab-quvvatlanmaydigan nur kabi ishlaydi.
Tegirmonning egilish og'ishi radial kesish kuchiga va qo'llab-quvvatlanmaydigan ortiqcha uzunlik kubiga to'g'ridan-to'g'ri mutanosib ravishda ortadi. Aksincha, asbobning qattiqligi asbob yadrosi diametrining to'rtinchi kuchi va materialning elastik moduli bilan o'lchanadi.
Mashinist chuqurroq bo'shliq polga kirish uchun asbobning oshib ketishini 3xD dan 6xD ga oshirsa, qo'llab-quvvatlanmaydigan uzunlikni ikki baravar oshirish strukturaning qattiqligini sakkiz baravar kamaytiradi. Haddan tashqari o'lchamni 9xD ga uch marta oshirish qattiqlikni yigirma-etti baravar kamaytiradi. Qattiq karbidning elastik moduli taxminan 550 dan 650 GPa (standart po'lat po'latdan deyarli uch baravar) bo'lganligi sababli, qattiq karbid shanklari majburiydir. Biroq, hatto qattiq karbid ham 50 mm dan oshib ketganda, oddiy kesish kuchi ostida burilib ketadi. 80 mm osilgan 8 mm karbidli uch tegirmonga ta'sir etuvchi atigi 120 N radial kesish kuchi 0,06 mm dan ortiq nazariy burilish hosil qiladi, bu aerokosmik va tibbiy tolerantliklarni bir zumda buzish uchun etarli.
Kritik geometrik nuqsonlar: devorning ichkari burchagi, qo‘ng‘iroqning-og‘iz teshiklari va burchak elastik prujinasi-orqa
Asbobning egilishi aniq geometrik nuqsonlarda namoyon bo'ladi:
· Konik bo'shliq devorlari:Tegirmon bo'shliqqa tushganda, kümülatif yon bosim to'sarni mo'ljallangan devor vektoridan uzoqlashtiradi. Cho'ntakning yuqori qismi, asbobning qisqaroq kengaytmalari bilan ishlangan yoki qattiqroq dastani qismlari bilan qo'llab-quvvatlangan, nominal o'lchamlarga mos keladi. Pastki qismi asta-sekin torayib, teskari konusni hosil qiladi.
· Qo‘ng‘iroq-Og‘iz teshiklari:Agar cho'ntagiga -uzoq cho'zilgan asbob standart chiziqli cho'milish yoki tajovuzkor rampa orqali kirsa, dastlabki burilish asbobni tashqariga tepib,-cho'ntakning og'zini kesib, chuqurlikda barqarorlashishiga olib keladi.
· Burchak radiusi -Kesish:To'sar ichki 90 graduslik burchakka o'tayotganda, asbobni ulash burchagi tekis devorda 15 gradusdan burchakda 90 gradusgacha yoki undan ko'proq sakrab turadi. Radial kuchning keskin ko'tarilishi to'sarni o'z yo'lidan itarib yuboradi. Asbob burchakdan chiqqanda, saqlangan elastik energiya ajralib chiqadi, bu esa to'sarning materialga qaytib ketishiga va qo'shni devorni o'yib ketishiga olib keladi.
CAM simulyatsiya tuzog'i: asbob bo'yni egilishi ishqalanish va yon-devorga ishlov berish-qattiqlash
Tez-tez uchraydigan tuzoqchuqur cho'ntak CNC ishlov berishstandart CAM to'qnashuv simulyatsiyalariga ko'r-ko'rona ishonishni o'z ichiga oladi. CAM dasturi kesish asboblari va asboblar ushlagichlarini mukammal qattiq jismlar sifatida ko'rib chiqadi. Agar dasturchi bo'yinbog'ni bo'shatish{2}}bo'yinbog'ini har bir tomonida 0,25 mm radial bo'shliq bilan belgilasa, kompyuter modeli asbob bo'yni va cho'ntak devori o'rtasida nol shovqinni tasdiqlaydi.
Haqiqiy ishlab chiqarishda radial kesish kuchlari asbob uchini 0,05 mm dan 0,10 mm gacha burishadi. Ushbu egiluvchanlik butun asbob o'qini bo'shliq ichidagi burishtiradi. Shunday qilib, kesuvchining bo'shatilgan silindrsimon bo'yni kesish zonasi orqasidagi yarim tayyor yon devor bilan jismoniy aloqa qiladi.
Al6061-T6 va Al7075-T651 kabi materiallarda bu doimiy yuqori{7}}ishqalanish kuchli ishqalanishli issiqlik hosil qiladi va alyuminiy sirtini kuydirib, qattiq mahalliy ish-qattiqlashishiga olib keladi. Ikkilamchi nozik pardozlash frezasi bu devorga ulanganda-, u silliqlangan, qattiqlashtirilgan material tasmasi bilan uchrashadi. Tugatish kesgichi uning periferik qirralari bo'ylab jiringlaydi, ishqalaydi, mikro-chiplanadi va talab qilinadigan talablarga rioya qilishni buzadigan ko'rinadigan guvohlik izlarini qoldiradi.nozik CNC sirtini tugatish standartlariva profil tolerantliklarini buzish.

Chuqur cho'ntak frezalash suhbatini bostirish: rezonans nazorati va asboblarni tanlash
Qayta tiklanadigan suhbat mexanikasi: kam oziqlanish xavfi-boshiga-tish uchun
ning boshlanishichuqur cho'ntak frezalash suhbatio'z-o'zidan hayajonli{0}}dinamik beqarorlikdir. To'sar aylanayotganda, har bir kesish nayining qalinligi oldingi nayning yuzasida qolgan tebranish to'lqinlari bilan modulyatsiyalangan chipni olib tashlaydi.
Agar ichki yuza toʻlqini va tashqi yuza toʻlqini oʻrtasidagi faza siljishi asbob-asbob ushlagichi-shpindel yigʻmasining tabiiy rezonans chastotasiga toʻgʻri kelsa, tebranish eksponensial ravishda kuchayadi. Uzoq cho'zilish asboblar yig'ilishining tabiiy chastotasini sezilarli darajada kamaytiradigan chuqur bo'shliqlarda bu barqarorlik chegarasi pasayadi. Natija - baland ovozli akustik qichqiriqlar, devorning qirrali pardozlashi va qirg'oqning halokatli parchalanishi bilan ajralib turadigan tez suhbat boshlanishi.
Mashina operatorlari chalkashlikni bostirishga harakat qiladigan keng tarqalgan xato - bu yuqori shpindel tezligini saqlab, tish boshiga ovqatlanish tezligini keskin kamaytirishdir. Har bir tish uchun oziqlanish kesuvchi qirraning aniq radiusidan pastga tushganda (odatda sayqallangan alyuminiy asboblarda 0,005 mm dan 0,012 mm gacha), to'sar toza qirqishni to'xtatadi. Buning o'rniga, chekka substratni yondiradi va shudgorlaydi. Ushbu shudgorlash harakati radial kuchlarni oshiradi, bu esa moslashuvchan birikmani to'g'ridan-to'g'ri regenerativ rezonansga olib keladi.
Asimmetrik to'sar geometriyalari: Chuqur cho'ntaklar uchun uzoq masofali frezalarni tanlash
Chuqur cho'ntaklarni ishonchli tarzda qayta ishlash uchun do'konlar standart simmetrik qirrali tegirmonlarni-masalan, maxsus asboblar bilan almashtirishi kerak.uzoq masofali tegirmon chuqur cho'ntakkesuvchi:
· O'zgaruvchan spiral burchaklari:O'zgaruvchan burchaklarda konfiguratsiya qilingan naylarga ega asboblar (masalan, birinchi nayda 38 daraja va ikkinchi nayda 41 daraja) eksenel chipning kesish burchagini doimiy ravishda o'zgartiradi. Bu kesish kuchlarining doimiy fazaviy munosabatlarini buzadi, sirt to'lqinlarining yangilanishini buzadi.
· O'zgaruvchan nay indekslash:Fleytalar orasidagi teng bo'lmagan aylana oralig'i (masalan, standart 90 graduslik ajratish o'rniga 88 daraja - 92 daraja - 89 daraja - 91 daraja oralig'i kabi) asbobning bo'shliq devoriga bir xil ta'sir chastotasini o'rnatishiga to'sqinlik qiladi.
· Konik yadro geometriyasi:Ixtisoslashgan uzun{0}}chiziqli frezalar orqa{1}}konusli o‘zakni o‘z ichiga oluvchi-kesimning tirgakka qarab qattiqligini oshiradi, bu esa doimiy{4}}ko‘ndalang-bo‘yinli asboblarga qaraganda 35% yuqori dinamik qattiqlikni beradi.
Collet o'tish xavfi: mikro-qo'zg'alish va halokatli eksenel asbobni tortib olish-Garmonik tebranish ostida
Chuqur cho'ntak operatsiyalarida eng halokatli nosozlik usullaridan biri asbobni qisish tizimidan-surish bilan bog'liq.
Alyuminiy bo'shliqlarda yuqori spiral kesgichlar (45 gradusdan 55 gradusgacha)-foydalanuvchi agressiv qo'pol o'tishlarni bajarayotganda, geometriya yuqori eksenel pastga qarab kesish kuchlarini hosil qiladi, bu esa asbobni jismonan cho'ntakning pastki qismiga tortadi. Chuqur bo'shliqlarda bu doimiy pastga tortish kuchli, yuqori-chastotali lateral chatter tebranishlari bilan birlashadi.
Standart ER koletli shtutserlar to'liq qismli yeng konus-bo'ylab tarqalgan mexanik ishqalanishga tayanadi. Uzluksiz lateral tebranish ostida, asbobning-qo'zg'alish interfeysi-to'g'risida-mikro{2}}burilish sodir bo'ladi. Mikroskopik nisbiy harakat siqish kontakt bosimini pasaytiradi. Bir necha daqiqa uzluksiz frezalashda freza Z- o'qi bo'ylab 0,08 mm dan 0,35 mm gacha asta-sekin yivdan chiqib ketadi.
Asbobning kengayishi asta-sekin ko'r bo'shliq ichida sodir bo'lganligi sababli, tez o'tish paytida to'sar bo'shliq polga tegmaguncha yoki ish qismini yirtib tashlamaguncha, mashina boshqaruvi siljishni aniqlay olmaydi. Ushbu xavfni bartaraf etish uchun do'konlar qattiq siqish tizimlariga o'tishlari kerak:
|
Asboblarni saqlash tizimining turi |
3xD haddan tashqari radial yugurish |
Siqish momenti / ushlab turish |
Vibratsiyani pasaytirish qobiliyati |
Tool Pull{0}}Chatter ostida xavfdan |
Chuqur cho'ntak qo'pol ishlov berish uchun javob beradi |
|
Standart ER kolleti (ER32/ER40) |
0,010 mm - 0.015 mm |
Oʻrtacha (faqat ishqalanish) |
Past |
Yuqori (mikro{0}}qo'zg'alish) |
Yoʻq (Taqiqlangan > 4xD) |
|
Precision ER Collet (Yagona-parcha gayka) |
0,005 mm - 0.008 mm |
Oʻrtacha va yuqori |
Pastdan oʻrtachagacha |
O'rtacha |
Cheklangan (faqat tugatish) |
|
Gidravlik kengayish moslamasi |
< 0.003 mm |
Yuqori (Yagona gidravlik moy plyonkasi) |
Yuqori (Yuqori dinamik damping) |
Past |
Ha (Yengil va oʻrta kesimlar) |
|
Induksion kichraytiruvchi-Fit ushlagichi |
< 0.003 mm |
Ekstremal (issiqlik shovqini mos) |
Pastdan oʻrtachagacha |
Pastdan oʻrtachagacha |
Ha (Yuqori{0}}tezlik) |
|
Ijobiy mexanik qulf (Xavfsiz-qulf) |
< 0.003 mm |
Ekstremal (haydovchi tugmalari + Shrink/gidravlik) |
Yuqori |
Nol (mexanik qulflangan) |
Ha (Og'ir qo'pol ishlov berish uchun majburiy) |
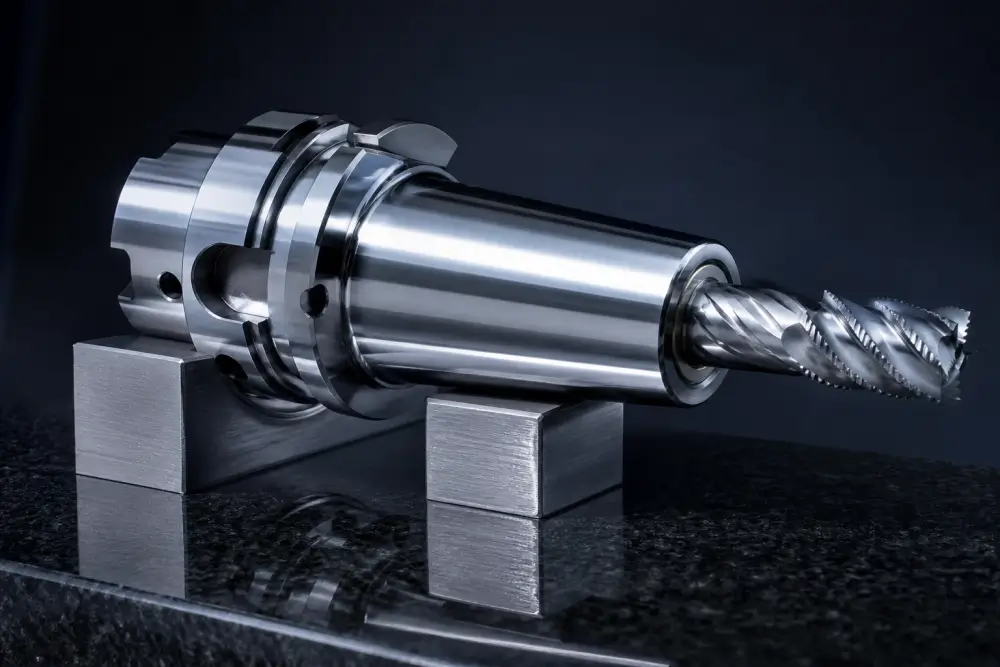
Ko'r bo'shliq chiplarini evakuatsiya qilish va issiqlik nazorati: chiplarni qayta kesishni yo'q qilish
Chiplarni qayta kesishning ta'siri: kuch bilan tikanlar, mikro{0}}parchalash va sirtni yirtish
Chuqur bo'shliq operatsiyalarida muvaffaqiyatli bajarish butunlay tozalikka bog'liqchuqur cho'ntak chipini evakuatsiya qilish. Standart yelka yoki yuzni frezalashda kinetik energiya chiplarni asboblar yo'lidan tozalaydi. Chuqur ko'r cho'ntakda yon devorlar bo'shliqni yopiq idishga aylantiradi, bu erda tortishish va turbulent chegara-qatlamning havo qarshiligi cho'ntak qavatida chiplarni ushlab turadi.
Chiplar zudlik bilan evakuatsiya qilinmasa, aylanadigan nay yuzlari kesilgan metall segmentlarni kesish zonasi orqali orqaga sudrab boradi. Ushbu chipni qayta kesish tizimning tez buzilishini keltirib chiqaradi:
· Radial kesish kuchi dinamik ravishda 200% dan 400% gacha ko'tariladi, chunki nay mavjud chipni qattiq asosiy materialga qaratadi.
· Eng zamonaviy chiplar mikro{0}}miqyosda yonib, yonboshning eskirishini tezlashtiradi va jilolangan tirgak yuzlarini yo'q qiladi.
· Parchalangan, siqilgan chiplar tayyor yon devorlarga baho beradi, bu esa sirt pürüzlülüğünün maqbul chegaralardan ancha oshib ketishiga olib keladi.
· Mexanik qarshilikdagi tikanlar mahalliy issiqlik hosil qiladi, alyuminiy chiplari to'g'ridan-to'g'ri asbob naylariga payvandlanadi, bu esa asbobning bir soniya ichida halokatli sinishiga olib keladi.
Egiluvchanlik va qalpoqli qadoqlash: alyuminiyni chuqur cho'ntak frezalash uchun eng yaxshi amaliyotlar
Bajarilmoqdachuqur cho'ntak frezeleme alyuminiyAl6061-T6 va Al7075-T651 kabi qotishmalarning yuqori egiluvchanligi va termal kengayish koeffitsientlari tufayli maxsus yondashuvlarni talab qiladi. Tasdiqlangan quyidagi strukturaviy ignabargli chuqur xususiyatlarini kesish qachonalyuminiy CNC ishlov berish texnikasiuzun-torli naylarni berkitmasligini ta'minlaydi.
Kichik, segmentlangan chiplar beradigan quyma temir yoki qotib qolgan asbob po'latlaridan farqli o'laroq, alyuminiy qotishmalari optimallashtirilmagan chip yuklari ostida- uzluksiz, egiluvchan lentalar ishlab chiqaradi. Chuqur bo'shliq ichida bu uzluksiz lentalar asbob korpusini qush uyasi-deb nomlanuvchi nosozlik rejimida o'rab oladi. Bir marta qush-uya hosil qiladi:
1. U chiqib ketish suyuqliklari yoki siqilgan havoning faol chiqib ketish zonasiga kirishini bloklaydi.
2. U cho'ntak devorlarini tozalab, chuqur dumaloq oluklarni qoldiradi.
3. Aylanadigan sharf massasi asbob uchida aylanish nomutanosibligini oshiradi, bu esa qattiq chayqalishni keltirib chiqaradi.
Bunga yo'l qo'ymaslik uchun asboblar yuqori musbat burchaklari (15 gradus dan 22 daraja) bo'lgan jiloli{0}}o'tkir kesuvchi qirralardan, sirt pürüzlülüğü Ra 0,1 dan past bo'lgan sayqallangan naylardan va periferik kesish qirrasi bo'ylab chip{4}}to'sar tirqishlaridan foydalanishi kerak. Ushbu geometriyalar egiluvchan alyuminiy chiplarni mexanik ravishda mahkam o'ralgan ignalarga sindirib, bo'shliqni qadoqlashsiz tozalaydi.
Sovutish suvi yetkazib berish boʻyicha koʻrsatkich: Yuqori-Toshqin va yuqori bosim-Spindel havosini tozalash
Ishonchli evakuatsiya qilish uchun suyuqlikni to'g'ri etkazib berish usulini tanlash juda muhimdir:
· Standart tashqi suv toshqini sovutish suvi:Ko'pincha chuqur bo'shliqlarda teskari ta'sir ko'rsatadi. Asbobning yuqori{1}}tezlikdagi aylanishi markazdan qochma havo toʻsigʻini hosil qiladi, u past bosimli sovutish suvi oqimlarini kesish uchidan uzoqroq-buradi. Bundan tashqari, tashqi sovutgich chiplarni pastki burchaklarga yuvib, abraziv metall shlamini hosil qilishi mumkin.
· -Yuqori ish mili-bosimli havo (6 dan 10 bargacha):Quruq yoki quruqga yaqin{0}}alyuminiy qo'pol ishlov berishning eng ishonchli usuli. Uzluksiz eksenel havo oqimi bo'shliq polga bosim o'tkazadi, chiplarni cho'ntakning ochiq tepasi orqali to'g'ridan-to'g'ri yuqoriga va tashqariga puflaydi.
· -Tool minimal miqdordagi moylash (MQL) orqali:Aerozollangan o'simlik moyining mikro tomchilarini to'g'ridan-to'g'ri kesishning pastki qismidagi asbob-chip interfeysiga etkazib beradi. Bu termal zarbani yo'q qiladi, chiplarning yopishishini oldini oladi va cho'ntak qavatida suyuqlikni to'plamasdan aniq evakuatsiya kanallarini saqlaydi.
Uzoq qo'pol ishlov berish sikllarida bo'shliqli zaminning girdob tuzog'i va termal kengayish buzilishi
Ishlab chiqarish muhitida ikkita nozik o'zgaruvchi ko'pincha parchalanib ketgan qismlarga olib keladi:
Gidravlik girdob tuzog'i:Mashinistlar yuqori-bosimli suv toshqini sovutgichni (30 dan 70 bargacha) to‘g‘ridan-to‘g‘ri chuqur ko‘r bo‘shlig‘iga qo‘llashganda, suyuqlik cho‘ntak poliga ta’sir qiladi va yuqori tezlikdagi gidravlik girdob hosil qiladi. Ushbu girdob to'g'ridan-to'g'ri kesish asbobining orqasida past bosimli o'lik zonani hosil qiladi, mayda chiplarni ushlab, ularni yopiq halqada aylantiradi. Qopqog'ida qolgan qalpoq qayta-qayta bo'shliqning pastki qismiga uriladi, bu esa qum bilan qoplangan, chuqurlik hosil qiladi. Dazao Machinery bu muammoni ish mili orqali pulsatsiyalanuvchi havo yoki burchakli yuqori-bosimli sovutish suvi nozullari yordamida bartaraf qiladi, ular bo'shliq devorining bir tomoniga bir tomonlama suyuqlik chiqishi yo'lini o'rnatadi.
Dag'al ishlov berish paytida termal o'sish inversiyasi:Chuqur cho'ntakni qo'pol ishlov berish davrlari ko'pincha har bir qism uchun 30 dan 90 minutgacha davom etadi. Materialni yuqori tezlikda olib tashlash natijasida hosil bo'ladigan ishqalanish to'g'ridan-to'g'ri xom ashyoga o'tadi. Qalin alyuminiy plastinkada ichki bo'shliq harorati 65 darajadan 80 darajagacha ko'tarilishi mumkin, bu esa komponentning pastki qismini yuqoriga va tashqariga kengaytirishga olib keladi.
Agar operator issiq qismda{0}}protsess tekshiruvini amalga oshirsa, o'lchamlar nominal ko'rinishi mumkin. Qismni bo'shatib, standart 20 graduslik tekshirish haroratiga sovib, barqarorlashgandan so'ng, termal qisqarish cho'ntak qavatini yuqoriga tortadi va pastki yon devorlarni ichkariga qisqartiradi. Natijada paydo bo'lgan bo'shliq o'ziga xos-tashqarida-salbiy bardoshlilikni ko'rsatadi.
Dazaoning chuqur cho'ntak protokoli termal stabilizatsiyani tugatish uchun-qo'pol ishlov berishni-qo'llaydi. Metallni katta hajmda olib tashlaganingizdan so'ng, qismlar 45 daqiqalik sovutish suvini chayish va ho'llash tsiklidan o'tadi, yakuniy tugatish o'tishlarini amalga oshirishdan oldin substratni termal muvozanatga keltiradi.

Kengaytirilgan chuqur cho'ntak frezalash asboblari: dinamik qo'pol ishlovdan yuqoriga-aniq pardozlash
Nima uchun an'anaviy cho'ntakni tozalash burchaklardagi halokatli asbobning ishdan chiqishiga sabab bo'ladi
Yo'nalishli rasterlash va chiziqli ofset konturlash kabi an'anaviy CAM asboblar yo'llari chuqur cho'ntaklarda muvaffaqiyatsizlikka uchraydi. Standart ofset asboblar yo'lida to'sar cho'ntak konturini ichkariga qarab kuzatib boradi. Asbob ichki burchakka duch kelganda, kesmaning radial kengligi bir zumda oshadi. Haddan tashqari chuqurliklar uchun asboblar yo'llarini dasturlash eski tartiblardan maxsusga o'tishni talab qiladi.CNC cho'ntak dizayni uchun muhandislik ko'rsatmalarichiplarni evakuatsiya qilish uchun optimallashtirilgan.
To'g'ri devorda freza mo'ljallangan 10% radial cho'kishda (36-kontakt yoyi) ishlashi mumkin. Keskin 90-burchakda asbobning ulanish burchagi bir zumda 180 darajaga sakrab chiqadi. Qisqa masofaga yetib boruvchi asbob uchun bu bir lahzalik shpindel yukining ko'tarilishiga olib keladi; 5xD dan oshiq bo'lgan uzoq masofali freza uchun bu yuk ko'tarilishi darhol burilish, chayqalish yoki asbobning sinishiga olib keladi.
Dinamik troxoidal frezalash: doimiy radial ulanish burchaklarini 10% dan pastroq saqlash
Yuqori samaradorlik- amalga oshirilmoqdachuqur cho'ntak frezalash asboblar yo'listrategiyalar butunlay dinamik, doimiy{0}}ishtirok harakatlariga tayanadi. Dinamik troxoidal asboblar yo'llarini qo'llash zamonaviylikka tayanadialyuminiyni yuqori-tezlikda qayta ishlash amaliyotimurakkab profillar bo'ylab shpindel yuklarini doimiy saqlash uchun.
· Asbobning doimiy ulanish burchagi (TEA):Murakkab CAM algoritmlari radial ulanishni belgilangan qiymatda (odatda to'sar diametrining 6% dan 10% gacha) qoplaydigan doimiy spiral va troxoidal asboblar harakatlarini hisoblab chiqadi. Asbob burchaklarga kirganda, yo'l o'zining pastadir radiusini avtomatik ravishda kuchaytiradi va kuchning ko'tarilishini oldini oladi.
· Maksimal eksenel chuqurlik, minimal radial kenglik:Og'ir radiusli ulanish bilan bir nechta sayoz eksenel kesish o'rniga, dinamik frezalash strategiyani o'zgartiradi. Mashinistlar katta eksenel chuqurlikdan (2xD dan 3xD gacha) kichik radiusli ulanish kengligi (ae 5% dan 8% gacha) bilan bog'langan holda foydalanadilar.
· Chip yupqalash uchun kompensatsiya:Radial ulanish 10% dan past bo'lganligi sababli, kesish nozik chiplarni hosil qiladi. Belgilangan chip qalinligini saqlab qolish va chekka yonib ketishining oldini olish uchun dasturchilar dasturlashtirilgan besleme tezligini oshirishlari kerak. Bu radiusli surish kuchlarini konsolning burilishiga yo'l qo'ymaslik uchun etarlicha past ushlab turganda, chiplarni samarali kesishni ta'minlaydi.
Progressiv dam olish-Qoʻpol ishlov berish: Dazao koʻp bosqichli-Asboblarga erishish ketma-ketligi
Chuqur boʻshliqni bitta uzun{0}}olishli kesgich yordamida maydalashga urinish ishlab chiqarish vaqtini behuda sarflaydi va ishlamay qolish xavfini oshiradi. Zamonaviy o'zlashtirishchuqur cho'ntak frezalash texnikasi50 mm dan chuqurroq bo'shliqlar uchun qattiq ko'p bosqichli asbobni qo'llashni talab qiladi:
1. 1-bosqich: Birlamchi ommaviy hogging:Minimal kengaytmada (2,5xD dan kam) ushlab turiladigan-katta diametrli, qisqa{1}}endeksli qirrali kesgich yoki qattiq karbid qo'pol (masalan, 20 mm yoki 25 mm diametr) ishlating. Ushbu vosita cho'ntakning yuqori qismidan mexanik shovqin chegarasigacha ichki hajmning 60% dan 70% gacha agressiv tarzda tozalaydi.
2. 2-bosqich: Bosqichli oraliq dam olish-Qo‘pollik:Qolgan qatlamni tushirish uchun oraliq{0}}erish moslamasini (masalan, 4xD o'lchamdagi 16 mm diametrli) va pastki yadroni qayta ishlash uchun-bo'yinbog'li pastga qo'polroqni kiriting. Asbob faqat 1-bosqichda qolgan qadamlarni qayta ishlaydi, bu esa to'sarni to'liq tirqish kuchlaridan-himoya qiladi.
3. 3-bosqich: Chuqur burchakli dam olish-Tozalash:Yakuniy burchak radiusiga mos keladigan uzun{0}}bog'li maxsus kesgichni joylashtiring. Ushbu asbob burchak qoldiqlarini yuqori tezlikdagi troxoidal o'tish-yordamida tozalaydi va barcha devorlar va pollar bo'ylab bir xil tugatish imkoniyatini qoldiradi.
Yon devor zaxirasini taqsimlash: asboblarni ishqalash va asboblarni burish o'rtasidagi aniq oyna
Chuqur cho'ntakning yon devorini tugatish aniq radial zaxirani talab qiladi. Haddan tashqari ko'p zaxiralarni qoldirish uzoq{1}}pardozlash asboblarini devordan chetga surib qo'yishiga olib keladi; juda oz qoldirilsa, qirrasi ishqalanadi va-sirt qattiqlashadi.
|
Asbobning haddan tashqari o'tish nisbati |
Tavsiya etilgan radial pardozlash zaxirasi (ae) |
Tugatish uchun eksenel pasayish (ap) |
Asosiy tugatish maqsadi |
|
3xD dan 4xD gacha |
0,12 mm - 0.18 mm |
To'liq cho'ntak chuqurligi (bir martalik) |
Gorizontal aralashtirish chiziqlarini yo'q qiladi |
|
5xD dan 6xD gacha |
0,08 mm - 0.12 mm |
Asbob diametri 0,5x dan 1,0x gacha |
Asbobni surish-oʻchirish va pastki konusni cheklaydi |
|
7xD dan 8xD gacha |
0,04 mm - 0.06 mm |
Asbob diametri 0,25x dan 0,5x gacha |
Qayta tiklanadigan suhbatni bostiradi |
|
>8xD |
0,03 mm - 0.05 mm (ikki marta tugatish) |
Bahorgi o'tish + Yakuniy o'lchamli o'tish |
Asbobning elastik burilishini qoplaydi |

Mashina arxitekturasi: 3 oʻqli vertikal chegaralar va. 5-eksa egilgan chuqur boʻshliqlarni qayta ishlash
3 o'qli ishlov berishning qattiq shipi: asboblarning haddan tashqari ko'tarilishi va pasayish tezligi
Standart 3 - o'qli vertikal ishlov berish markazida (VMC) kesish asbobi o'qi vertikal Z o'qiga qat'iy parallel bo'lib qoladi. 120 mm chuqurlikdagi cho'ntakning tagiga erishish uchun to'sarning butun uzunligi va uning bo'yin kengaytmasi kamida 120 mm ortiqcha bo'shliqni o'lchashi kerak.
Ushbu mexanik cheklov ekstremal asboblar kengaytmalaridan foydalanishga majbur qiladi, bu esa operatsion qat'iylikni keskin kamaytiradi. Oziqlantirish stavkalari 70% gacha qisqartirilishi kerak, asbob aylanish vaqtlari ko'payadi va butun operatsiya davomida halokatli chayqalish xavfi yuqori bo'lib qoladi.
5-o'qli egilgan asboblar yo'lining afzalliklari: asboblarning burilishini yo'q qilish va uch baravar metallni olib tashlash
Chuqur bo'shliq komponentlarini 5 o'qli ishlov berish markazlariga o'tkazish jarayon fizikasini tubdan o'zgartiradi. Bizning mexanik ishlash ko'rsatkichlarini baholash3 eksa va 5 o'qli CNC ishlov berishni taqqoslashmilni egish nima uchun aylanish vaqtini yarmiga qisqartirishini ko'rsatadi.
3+2 pozitsiyali ishlov berish yoki to'liq 5 o'qli bir vaqtning o'zida harakatni ishlatib, mashina ishlov beriladigan qismni yoki mil boshini asbob o'qiga nisbatan 15-30 gradusga buradi:
· Asbobning oshib ketishini kamaytirish:Egish asboblar ushlagichining yig'ilishiga cho'ntakning yuqori chetini tozalash imkonini beradi. Mashinist 3 o'qli dastgohda 8xD asbobni talab qiladigan xususiyatlarni kesish uchun qisqa, qattiq qattiq uchli frezani (3xD ostida osilgan) ishlatishi mumkin.
· Nuqta-Kontakt frezalash:Egilish shar burunli kesgichlarning no-yuzasi-tezligining markaziy o‘lik nuqtasini ishlov beriladigan qism polga tegishining oldini oladi va kontakt zonasini yuqori -samaradorlikdagi periferik kesish chetiga o‘tkazadi.
· Tsikl vaqtini qisqartirish:Qisqa asbob yuqori dinamik qattiqlikni saqlagani uchun kesish tezligi va chip yuklari uzoq masofali asbob parametrlaridan 3-4 baravar yuqori-ishlab, boʻshliqning umumiy aylanish vaqtini 45% dan 60% gacha qisqartiradi.
|
Ishlov berish samaradorligi ko'rsatkichi |
3 o'qli sozlash (Uzoq o'tish vositasi: 8xD) |
5 o'qli egilgan sozlash (Qisqa o'lchamli asbob: 2,5xD) |
Ishlash ta'siri (5 o'q va 3 o'q) |
|
Bükme qattiqligi |
Asosiy (1,0x - Juda moslashuvchan) |
~32,8x yuqori statik qattiqlik |
97% uchining egilishini kamaytirish |
|
Maksimal barqaror oziqlantirish tezligi |
600 - 900 mm/min |
2,800 - 4,200 mm/min |
Oziqlantirish tezligi 350% dan 450% gacha |
|
Yon devorga erishish mumkin |
Ra 1.6 - Ra 3.2 (Chiqirishga moyil) |
Ra 0.4 - Ra 0,8 (Izchil kesish) |
Sirtni tugatishda sezilarli yaxshilanish |
|
Har bir kesish uchun asbob muddati |
12 - 25 daqiqa (Tezlashtirilgan eskirish) |
80 - 150 daqiqa |
Asbobning ishlash muddatini 500% dan 600% gacha uzaytirish |
|
Qism aylanish vaqti (taxminan tugashgacha) |
145 daqiqa |
58 daqiqa |
Jami aylanish vaqtini 60% qisqartirish |
Qismlarni mahkamlash dinamikasi: maxsus jag'lar va plomba bilan yupqa{0}}devor cho'ntak rezonansini yumshatish
Chuqur bo'shliqlar ingichka tashqi yoki ichki struktura devorlari bilan birlashtirilganda (masalan, devor qalinligi 2,0 mm dan past), kesish kuchi qo'zg'alish ishlov beriladigan qismning o'ziga o'tadi. Yupqa devor o'zini cheklanmagan plastinka kabi tutadi, mustaqil ravishda tebranadi va qattiq, qisqa asbobdan foydalanilganda ham chalkashlik belgilarini hosil qiladi. Garmonik tebranishning qo'llab-quvvatlanmaydigan bo'shliq qovurg'alarini egilishini to'xtatish uchun bizni ko'rib chiqingCNC devor qalinligi dizayni bo'yicha tavsiyalarog'irlik va qattiqlikni muvozanatlash uchun.
Dazao Machinery yupqa devorli chuqur bo'shliqlarni frezalash uchun maxsus rezonans sönümleme texnikasini qo'llaydi:
· Elastomerik amortizatorlar:Mexanik ishlov berish moslamalari ichki cho'ntaklash paytida akustik chastotalarni susaytirib, komponentning tashqi profilini qo'llab-quvvatlaydigan maxsus poliuretan{0}}astarli jag'lardan foydalanadi.
· Vaqtinchalik strukturaviy plomba moddalari:Ekstremal tomonlar nisbati uchun boʻshliqlar suv-eriydigan strukturaviy polimerlar yoki past-eriydigan{2}} vismut qotishmalari bilan toʻldiriladi. Ushbu plomba moddalar qo'pol ishlov berish paytida yupqa devorlar orqasida qotib, moslashuvchan membranalarni qattiq qattiq bloklarga aylantiradi. Ishlov berish tugagandan so'ng, plomba moddasi kimyoviy qoldiqlarni qoldirmasdan yoki metallning temperaturasini o'zgartirmasdan 80 daraja issiq suvli hammomlarda toza eriydi.

DFM ko'rsatmalari va manba strategiyasi: bo'shliq chuqurligi, bardoshlik va ishlov berish xarajatlarini muvozanatlash
Ishlab chiqarish protokollari-uchun{1}}dizayn: burchak radiusi, devor chizmasi va ajratilgan modulli dizaynlar
Ishlab chiqarish xarajatlarini nazorat qilish uchun muhandis-dizaynerlar dastlabki SAPR modellariga{0}}ishlab chiqarishga oid{1}}uchta asosiy dizayn qoidalarini kiritishlari kerak. O'rnatilganalyuminiy CNC ishlov berish dizayn qoidalarierta SAPR modellashtirish paytida asboblarga kirishning mumkin bo'lmagan sharoitlarini oldini oladi. Bundan tashqari, dizayn guruhlari ichki bo'shliq dizaynlarini tuzilgan tizim orqali amalga oshirishlari kerakIshlab chiqarish qismlari uchun CNC DFM nazorat ro'yxatiyakuniy 2D nashrlarni chiqarishdan oldin.
1. Burchak radiusi oʻlchami:Hech qachon standart asbob radiusiga teng bo'lgan ichki burchak radiusini loyihalashtirmang (masalan, 10 mm freza bilan ishlangan R5,0 mm burchak). Har doim burchak radiuslarini mo'ljallangan kesuvchi radiusdan kamida 15% dan 20% gacha ko'rsating (masalan, 10 mm asbob uchun R6,0 mm yoki R6,5 mm ni belgilang). Bu CAM asboblar yo'llarining keskin to'xtab qolmasdan yoki asbob ulanishini kuchaytirmasdan burchakda silliq aylanish imkonini beradi.
2. Chuqur yon devorlardagi qoralama burchaklar:Chuqur bo'shliq yon devorlariga hatto 0,5{3}}dan 1,5-darajagacha tortilish burchagi qo'shilsa, kesuvchi tirgaklar va asbob ushlagich korpuslari uchun tabiiy bo'shliqni ta'minlaydi. Ushbu oddiy xususiyat konussimon, yuqori qattiqlikdagi uch tegirmonlardan foydalanishga imkon beradi, ular to'g'ridan-to'g'ri shpalli asboblarning egilish qattiqligini to'rt baravar oshiradi.
3. Ichki relyefli oluklar va pol pahlari:Devorlar cho'ntak polga to'g'ri keladigan joylarda, 0,5 mm pastki kesma yoki radiusni o'z ichiga olgan holda, to'sarning o'ta uchi pastki va yon devorga bir vaqtning o'zida kirishiga yo'l qo'ymaydi, burchakni kesish kuchlarini pasaytiradi.
Manba tannarxining egri chiziqlari: chuqur aspekt nisbatlarining eksponentsial xarajat multiplikatorlari
Xarid qilish guruhlari chuqur bo'shliqlarni ishlab chiqarish xarajatlari chuqurlik bilan chiziqli bo'lmagan-miqyosda ekanligini tan olishlari kerak. Haddan tashqari chuqurlik eksponensial sikl vaqtlarini qanday qo'zg'atayotganini tushunish aniqlikni baholash uchun muhim ahamiyatga egaalyuminiy CNC ishlov berish xarajatlarini tahlil qilishmurakkab qoplamalar uchun.
1xD va 3xD oralig'ida materiallarni olib tashlash stavkalari yuqori bo'lib qolmoqda va standart asboblar eng yuqori besleme tezligida ishlaydi, bu esa birlikning asosiy narxini belgilaydi. 4xD chegarasini kesib o'tish uchun ixtisoslashtirilgan uzoq{4}}erish asboblari, pastroq ta'minot va ko'p bosqichli ishlov berish tsikllari talab qilinadi, bu esa asosiy operatsion xarajatlarni ikki baravar oshiradi. Bo'shliq chuqurligi 8xD dan oshsa, ishlab chiqarish 5-o'qli mashina vaqtini, moslashtirilgan asboblarni yig'ish va jarayon davomida majburiy barqarorlashtirish bosqichlarini talab qiladi, bu esa yakuniy qism narxini standart asosiy frezalashdan 3-6 baravarga oshiradi.
|
Bo'shliq nisbati |
Operatsion asboblar talab qilinadi |
Birlamchi ishlov berish strategiyasi |
Nisbiy ishlab chiqarish tannarx darajasi |
|
Chuqurlik <3xD |
Standart qattiq karbidli frezalar |
Yuqori-tezlikda an'anaviy qo'pol ishlov berish |
Asosiy birlik narxi |
|
Chuqurlik 4xD - 6xD |
Bo'yinli-pastga o'zgaruvchan-spiral kesgichlar |
Dinamik troxoidal dam olish-frezeleme |
Taxminan 2,0x dan 2,5x gacha |
|
Chuqurlik > 8xD |
Shrink{0}}uzoq masofaga yoki 5 oʻqli asboblarga moslang |
5-eksa egilgan qo'pol ishlov berish va CMM ushlagichlari |
4,0x dan 6,0x gacha |
Dazao’da sifat kafolati:-Tekshiruv jarayonlarida, issiqlik ushlagichlarida va Zeiss CMM Validatsiyasida
Murakkab chuqur cho'ntak geometriyalarida o'lchov mosligini kafolatlash uchun Dazao Machinery to'rt bosqichli sifatni tekshirish jarayonini amalga oshiradi:
· CAD/CAM modeli stressini ko'rib chiqish:Avtomatlashtirilgan kinematik to'qnashuvni tekshirish va asboblarni burish simulyatsiyasi ishlab chiqarishni sozlashdan oldin tozalash muammolarini aniqlaydi.
· Asbobni oldindan o'rnatilgan lazer tekshiruvi:Oflayn optik asboblarni oldindan o'rnatish moslamalari 0,003 mm dan past bo'lgan barcha to'sar naylari bo'ylab yugurishni tekshiradi.
· -Mashinada yuqori-aniqlik bilan tekshirish yoqilgan:Ish qismining xususiyatlari tugatish o'tishlarini amalga oshirishdan, zaxiralarni kuzatishdan va termal siljishni aniqlashdan oldin oraliq tekshirish davrlaridan o'tadi.
· Post-CMM tekshiruvini qayta ishlash:Iqlim nazorati ostidagi sifat laboratoriyalarida (20 daraja ± 0,5 daraja)- ishlaydigan Zeiss koordinatalarini o'lchash dastgohlarida yakuniy tekshiruv sertifikatlangan.CMM sifatini tekshirish va geometrik tekshirish, devor perpendikulyarligi, haqiqiy joylashuvi va profilga muvofiqligi uchun toʻliq 3D nuqta-bulut maʼlumotlarini olish.

Tez-tez so'raladigan savollar
01.Chuqur cho'ntakni qo'pol ishlov berish paytida nima uchun freza ER kollektoridan chiqib ketadi?
02.Nima uchun suv toshqini sovutish suvi chuqur ko'r bo'shliqlarda asboblarning parchalanishiga olib keladi?
03.Nega cho‘ntak olayotganda uzun{0}}kesuvchilar bo‘shliq burchaklarida qattiq tebranadi?
04.Nima uchun bahor o'tishi chuqur cho'ntakning yon devorlaridagi konusni bartaraf eta olmaydi?
05.Qanday qilib do'konlar cho'ntak polidagi kesuvchi prujina-orqa trubalarini oldini oladi?
06.Dizayn muhandisi chuqur cho'ntakni modulli yig'ilishga qachon ajratishi kerak?


